


ZKL Series 650 ℃ FORNACE NITRIDINA LIQUID
Cat:Fornace industriale
Il forno a nitriding liquido Series 650 ℃ è adatto per il trattamento superfi...
Vedi i dettagli


Il grippaggio delle filettature è uno dei guasti più costosi e confusi nel fissaggio industriale. Può bloccare un dado su una vite a macchina così saldamente che l'elemento di fissaggio si taglia prima che il giunto si separi. La chiave per evitare questa condizione non è un singolo rivestimento magico; è la combinazione del corretto adattamento della filettatura e della deliberata corrispondenza della durezza tra il dado e la vite della macchina. Quando questi due fattori vengono controllati insieme, l'irritazione può essere prevenuta prima che inizi.
Il grippaggio della filettatura, chiamato anche saldatura a freddo o grippaggio, si verifica quando due superfici metalliche filettate scivolano l'una contro l'altra sotto alta pressione. Microsaldature localizzate si formano nei punti più alti, poi si lacerano lasciando materiale ruvido e lacerato. Ogni ciclo crea nuove superfici esposte che si saldano nuovamente e il processo accelera rapidamente.
Gli acciai inossidabili austenitici come 304 e 316 sono particolarmente soggetti al grippaggio perché i loro film di ossido sono sottili e il loro comportamento di incrudimento crea particelle di usura dure e abrasive. Tuttavia, l’alluminio, il titanio e persino l’acciaio al carbonio rivestito possono deteriorarsi se sottoposti a una forte pressione di contatto.
L'irritabilità è più probabile quando:
L'adattamento della filettatura definisce la quantità di gioco o interferenza tra le filettature accoppiate. Negli elementi di fissaggio della serie in pollici, le classi 1A/1B, 2A/2B e 3A/3B descrivono una tenuta crescente. Negli elementi di fissaggio metrici, le coppie di tolleranze comuni come 6g/6H e 6e/6H forniscono un controllo simile sull'innesto.
L'adattamento è importante perché controlla la distribuzione del carico tra i fili impegnati. Un adattamento corretto distribuisce il carico di bloccaggio su una lunga elica e riduce la pressione locale. Una vestibilità troppo ampia consente al carico di concentrarsi sui primi fili. Un accoppiamento troppo stretto aumenta l'attrito e può intrappolare la contaminazione, ed entrambe le condizioni aumentano il rischio di grippaggio.
| Classe in forma | Descrizione | Uso tipico |
|---|---|---|
| 1A/1B | Vestibilità ampia | Montaggio rapido con filetti placcati o leggermente danneggiati |
| 2A/2B | Vestibilità normale | Assemblaggi generali di viti e dadi per macchine |
| 3A/3B | Vestibilità attillata | Giunti di precisione con coppia e lubrificazione controllate |
Durante la progettazione, verificare il diametro primitivo effettivo anziché fare affidamento solo sul diametro maggiore. È qui che effettivamente compaiono l'autorizzazione e l'interferenza e dove la prevenzione irritante viene vinta o persa.
La corrispondenza della durezza viene spesso fraintesa. L'abbinamento non significa rendere identici il dado e la vite. La stessa durezza in un identico acciaio inossidabile austenitico aumenta il rischio di grippaggio perché entrambe le superfici si deformano, si induriscono e si strappano allo stesso modo. L'approccio più affidabile è un differenziale di durezza controllato.
Una superficie può essere intenzionalmente più dura dell'altra, quindi il movimento relativo viene assecondato dalla brunitura anziché dalla microsaldatura. Negli assemblaggi in acciaio inossidabile, una filettatura esterna più dura sulla vite della macchina combinata con una filettatura interna ricotta o più morbida nel dado può prevenire il grippaggio. Il differenziale va però controllato; una differenza estrema può trasformarsi in un taglio abrasivo anziché in un impegno regolare.
La corretta corrispondenza della durezza non riguarda la parità di durezza. Si tratta di un rapporto intenzionale che impedisce alle due superfici filettate di saldarsi tra loro.
La scelta della chiocciola giusta rientra in questa decisione, poiché le condizioni del materiale della chiocciola, la lunghezza della filettatura e la distribuzione della durezza determinano la modalità di condivisione del carico con la vite della macchina.
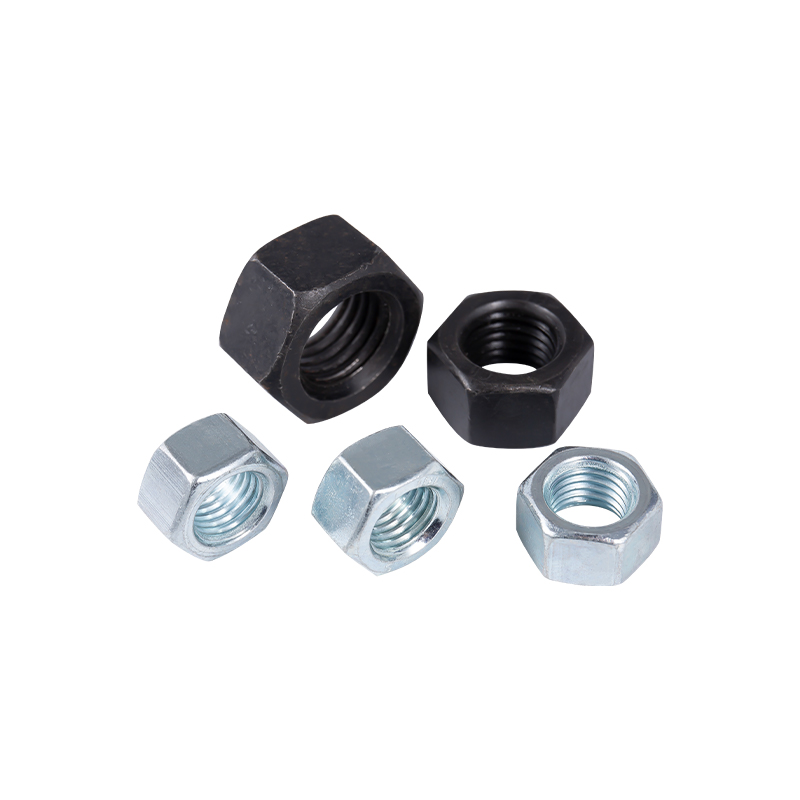 Flangia e dadi di bloccaggio per un fissaggio resistente alle vibrazioni Questa selezione copre i tipi di dadi ordinari, flangiati e autobloccanti. Il design della flangia aggiunge area di contatto e stabilità, mentre le versioni anti-allentamento aiutano a prevenire l'allentamento della filettatura in caso di vibrazioni o sbalzi termici. Visualizza il prodotto →
Anche l’abbinamento dei materiali può fermare l’irritabilità. Quando una vite è realizzata in acciaio inossidabile, un dado in bronzo al silicio o in acciaio al carbonio rivestito ridurrà l'adesione. Ma in molti prodotti industriali, la scelta dei materiali è determinata dai requisiti di corrosione, per cui la finitura superficiale e i rivestimenti diventano la difesa pratica.
La ruvidità e la pulizia della superficie sono fondamentali. Le filettature lisce hanno un attrito inferiore, ma le superfici troppo lisce possono favorire l'adesione. Evitare di aspirare composti, sabbia, particelle metalliche e umidità all'interno dei gruppi filettati. Questi contaminanti creano punti di pressione locali e accelerano la microsaldatura.
| Materiale del dado | Materiale della vite | Tendenza irritante | Approccio pratico |
|---|---|---|---|
| Acciaio inossidabile | Acciaio inossidabile | Alto | Utilizzare lubrificante e differenziale di durezza controllato |
| Acciaio al carbonio | Acciaio inossidabile | Moderato | La placcatura in zinco o nichel riduce l'adesione |
| Bronzo al silicio | Acciaio inossidabile | Basso | Buono per lo smontaggio e il servizio marittimo |
Il trattamento termico è il modo più diretto per controllare la durezza sia dei dadi che delle viti. Gli elementi di fissaggio in acciaio al carbonio ad alta resistenza vengono bonificati per soddisfare un intervallo di durezza specificato. Le viti per macchine in acciaio inossidabile possono essere lavorate a freddo o ricotte in soluzione per creare il rapporto di durezza necessario per prestazioni antigrippaggio.
Poiché la corrispondenza della durezza richiede precisione, il processo di trattamento termico deve essere coerente in tutti i cicli di produzione. I forni moderni con atmosfera controllata e uniformità di temperatura consentono ai produttori di raggiungere finestre di durezza strette anziché limitarsi a riscaldare gli elementi di fissaggio fino a quando non sembrano sufficientemente duri. Per comprendere in che modo queste decisioni relative al processo influiscono sulle parti metalliche finite, consultare questa guida ottimizzazione del trattamento termico industriale .
Le viti a macchina esagonali interne con testa a esagono incassato vengono spesso scelte negli assemblaggi di precisione perché la loro geometria di azionamento consente l'applicazione di una coppia controllata e un migliore comportamento di posizionamento.
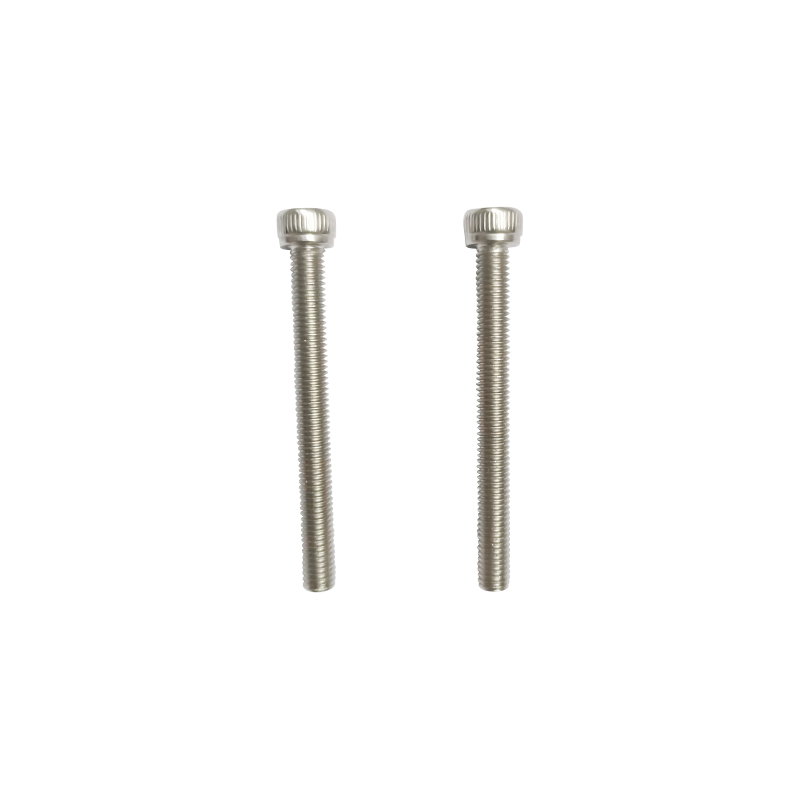 Vite a testa cilindrica con testa a esagono incassato M4-0,7×8 SUS304 Questa vite di precisione in acciaio inossidabile con azionamento esagonale interno consente l'applicazione di coppia controllata in spazi ristretti. La sua finitura lucida e il design a filettatura intera si adattano agli assemblaggi di precisione in cui il comportamento di alloggiamento e la resistenza alla corrosione sono importanti. Visualizza il prodotto →
Anche con l'adattamento e la durezza corretti, il metodo di assemblaggio decide se si verifica effettivamente il grippaggio. La causa più comune di grippaggio improvviso non è un errore di progettazione; è un processo di assemblaggio che genera troppo attrito e troppo velocemente.
La velocità di assemblaggio è un fattore scatenante noto. La rotazione rapida genera più calore locale e provoca un'adesione più severa. Il rallentamento dà ai punti di contatto meno energia per saldarsi e dà al lubrificante il tempo di rimanere nella zona della filettatura.
Inizia con lo standard del thread e la classe di adattamento. Confermare il diametro effettivo con calibri di filettatura appropriati. Successivamente, definire i requisiti di materiale e durezza. Infine, aggiungere il trattamento superficiale o il lubrificante adatto all'ambiente di servizio.
Se il giunto è in acciaio inox e deve essere smontato successivamente, utilizzare antigrippanti a base di nichel ed evitare composti a base di rame, che possono causare corrosione galvanica sull'acciaio inox. Per le apparecchiature vibranti, prendere in considerazione i dadi flangiati o i controdadi, perché modificano il percorso del carico e riducono il micromovimento che si trasforma in sfregamento. A una guida più ampia alla selezione degli elementi di fissaggio può aiutarti a bilanciare queste scelte con costi e disponibilità.
No. Il corretto adattamento della filettatura riduce la pressione di contatto locale e migliora la distribuzione del carico, ma non elimina la necessità di controllo della durezza, preparazione della superficie e lubrificazione. La prevenzione dell'irrigamento richiede una combinazione di controlli di progettazione e assemblaggio.
Nella maggior parte dei modelli antigrippaggio viene utilizzato un differenziale di durezza controllato. È comune una filettatura esterna più dura con una filettatura interna più morbida, ma può funzionare anche il contrario se i materiali, i rivestimenti superficiali e i lubrificanti vengono selezionati con attenzione. La chiave è evitare superfici morbide identiche della stessa famiglia di leghe.
No. Il grippaggio si verifica anche con l'alluminio, il titanio e altri metalli duttili. L'acciaio inossidabile è l'esempio industriale più comune a causa del suo ampio utilizzo, del comportamento di incrudimento e della sottile pellicola di ossido.
L'antigrippante a base di nichel è spesso consigliato per gli assemblaggi in acciaio inossidabile. I composti a base di rame dovrebbero essere evitati perché il rame può favorire la corrosione galvanica nei giunti filettati di acciaio inossidabile.
La prevenzione del grippaggio inizia con la progettazione, non con la manutenzione. Un accoppiamento della filettatura accuratamente selezionato distribuisce il carico, un rapporto di durezza controllato impedisce la saldatura a freddo e un assemblaggio disciplinato mantiene le due superfici separate abbastanza a lungo da alloggiare l'elemento di fissaggio. Quando questi principi lavorano insieme, il dado e la vite fanno ciò per cui sono stati progettati: serrare il giunto senza diventare un pezzo unico.
I produttori con esperienza sia nel trattamento termico che nella produzione di elementi di fissaggio, come Jiaxing Zhongke Metal Technology Co., Ltd., sono in una posizione forte per supportare queste decisioni con un controllo del processo che arriva dal forno alla filettatura finita.

Il forno a nitriding liquido Series 650 ℃ è adatto per il trattamento superfi...
Vedi i dettagli
Il forno di resistenza al carrello della serie RT2 può essere utilizzato per ...
Vedi i dettagli
Il forno di resistenza al carrello della serie RT2 può essere utilizzato per ...
Vedi i dettagli
Le viti di perforazione autonoma contrasta sono ampiamente utilizzate nella p...
Vedi i dettagli
Le viti esagonali di perforazione autonoma sono un dispositivo di fissaggio e...
Vedi i dettagli
Bolt è un dispositivo di fissaggio comune utilizzato in molti campi come macc...
Vedi i dettagli
Le viti in legno sono un tipo di dispositivo di fissaggio progettato specific...
Vedi i dettagli
La caratteristica di progettazione della vite auto-toccante a coda piatta è c...
Vedi i dettagli+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
N. 2155, Shuanglong Road, distretto di Nanhu, Jia Xing City, Provincia di Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Tutti i diritti riservati.Produttore di elementi di fissaggio in acciaio inossidabile ad alta resistenza personalizzati

