ZKL Series 950 ℃ Forno di resistenza rotante
Cat:Fornace industriale
Il forno di resistenza rotante ZKL Series 950 ℃ adotta concetti di progettazi...
Vedi i dettagli


Due viti autofilettanti possono sembrare quasi identiche in un contenitore e tuttavia comportarsi in modi completamente diversi su una catena di montaggio. La differenza di solito inizia dalla coda, l'estremità del gambo opposta alla testa. Una vite a coda piatta termina con una faccia smussata e smussata, mentre una vite a coda affilata termina con una punta affusolata. Questa singola scelta geometrica decide se è necessario un foro pilota, quanto velocemente si avvia la vite e quanta coppia motrice assorbe il giunto prima che qualcosa si rompa.
La geometria, tuttavia, racconta solo metà della storia. Il materiale dietro la punta, insieme al trattamento termico applicato su di esso, decide se i fili si formano in modo pulito nel substrato o lo spelano.
Nella terminologia degli elementi di fissaggio, la coda è l'estremità terminale del gambo e determina il modo in cui la vite entra nel pezzo.
Poiché la punta della coda affilata è rastremata, la sua prima filettatura è incompleta e si approfondisce progressivamente man mano che la vite avanza. Una vite a coda piatta porta filettature più complete più vicine all'estremità del gambo, il che modifica sia la distribuzione del carico lungo la lunghezza impegnata che la forma della curva della coppia motrice.
I gradi di acciaio al carbonio come C1022A sono solitamente cementati: la superficie è carburata con elevata durezza in modo da poter tagliare o formare una filettatura, mentre il nucleo rimane più morbido e resistente in modo che la vite non si spezzi sotto coppia. Il divario tra durezza superficiale e durezza al cuore è ciò che rende una piccola vite aggressiva e durevole.
Le opzioni in acciaio inossidabile si comportano diversamente e vengono spesso fraintese:
La distinzione conta di più quando la punta è acuta. Quel punto ha una sezione trasversale molto piccola, quindi un punto troppo temprato o poco temperato può fratturarsi durante la guida, mentre un punto poco temprato semplicemente si piega e si rifiuta di avviarsi. Le viti a coda piatta distribuiscono lo stress di guida su un'area più ampia, ma il loro lungo impegno della filettatura significa che la profondità della cassa deve rimanere costante lungo l'intera lunghezza filettata.
Punto chiave
La geometria della punta definisce il modo in cui la vite entra nel materiale. Il grado del materiale e la profondità della cassa definiscono se sopravvive al processo.
Una vite a coda piatta è un dispositivo di fissaggio ad innesto controllato. Poiché non può perforare il pezzo, il diametro e la qualità del foro definiscono le condizioni di formazione della filettatura. Nella lamiera il foro viene normalmente punzonato o praticato leggermente al di sotto della dimensione nominale della filettatura e la vite rotola o taglia la propria filettatura nella parete di quel foro. Nella plastica e nella pressofusione, un foro centrale stampato ottiene lo stesso risultato.
Le conseguenze sono prevedibili: la coppia di avviamento è più elevata perché l'intero profilo della filettatura si innesta immediatamente, la lunghezza di innesto è facile da controllare e i giunti possono essere smontati e rimontati con molti meno danni di quelli che causerebbe una punta affilata. Le viti a coda piatta sono anche la scelta naturale quando la vite passa attraverso un primo pannello e deve formare una filettatura in un dado, una borchia o un secondo strato più spesso.
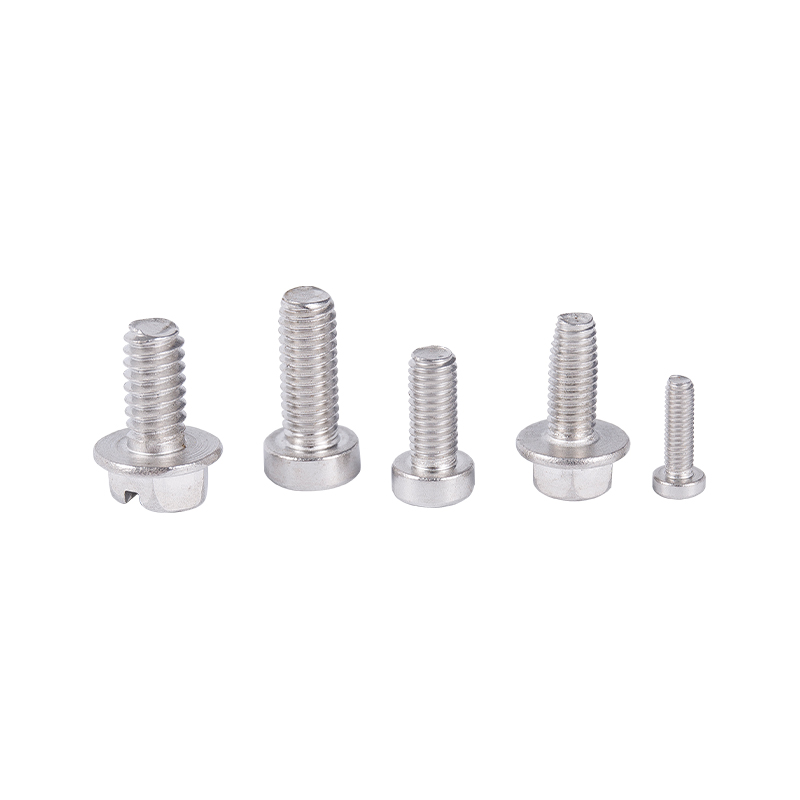 Viti autofilettanti a coda piatta per metallo e fori ciechi La coda piatta smussata è adatta a metallo preforato, fori ciechi e lavori di fondo, con teste piatte o bombate e opzioni in acciaio al carbonio o inossidabile. Visualizza il prodotto →
Una vite di coda affilata scambia il controllo con la velocità. La punta si posiziona da sola, spinge da parte il materiale e mette in contatto i primi fili, quindi non è necessaria alcuna operazione di foratura separata nel legno, nel truciolato, nella lamiera sottile e in molte materie plastiche. Il compromesso è che il substrato deve accettare il materiale spostato. Nel legno duro o nell'acciaio spesso la punta non ha un posto dove spostare il materiale e la coppia motrice aumenta notevolmente.
I design a punta affilata concentrano anche lo stress, poiché la punta conica trasporta meno materiale e i carichi che formano la filettatura convergono su un piccolo volume di acciaio temprato. È qui che il controllo della profondità del bossolo diventa critico: un bossolo troppo superficiale e la punta si deforma, un bossolo troppo fragile e la punta si scheggia.
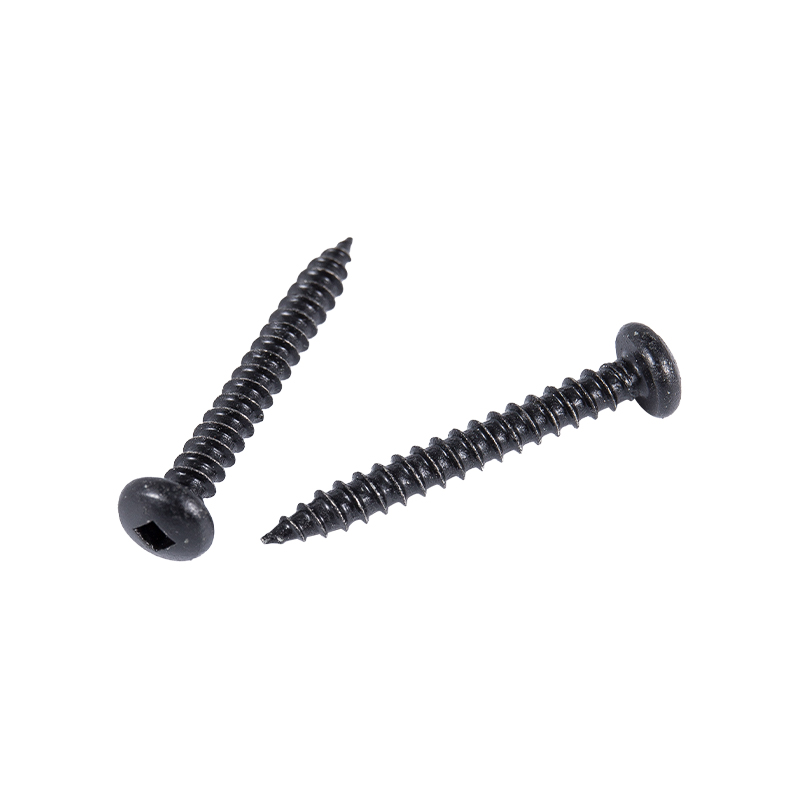 Viti autofilettanti a punta affilata a testa cilindrica Ideali per assemblaggi metallici preforati, queste viti a testa cilindrica con intaglio a croce tagliano le filettature e distribuiscono la forza di serraggio negli involucri di costruzioni, mobili e attrezzature. Visualizza il prodotto →
La tabella seguente riassume le differenze più importanti durante il lavoro sulle specifiche.
| Caratteristica | Coda piatta | Coda affilata |
|---|---|---|
| Fine della geometria | Faccia tozza e smussata | Punta conica rastremata |
| Foro pilota | Richiesto, diametro controllato | Solitamente non richiesto |
| Comportamento iniziale | Necessita di un foro localizzato | Punto di partenza autonomo |
| Coinvolgimento del thread | Discussioni complete verso la fine | Discussioni incomplete sulla punta |
| Substrati tipici | Lamiere, materie plastiche, pressofusioni, boccole | Legno, pannelli truciolari, lamiere sottili, plastica |
| Richiesta di profondità del caso | Uniforme lungo tutto il filo | Controllo stretto sul punto |
| Rimozione e riutilizzo | Migliore, meno danni al substrato | Maggiori danni al substrato |
Le prestazioni di formatura della filettatura sono un risultato del trattamento termico tanto quanto un risultato della progettazione. La carburazione crea lo strato superficiale duro, estinguendo i blocchi nella trasformazione, e la tempra ripristina una tenacità del nucleo sufficiente per sopravvivere alla coppia di installazione. La profondità del rivestimento, la durezza superficiale e la durezza al cuore devono essere tutte mantenute all'interno di una finestra, e tale finestra è più facile da mantenere quando l'atmosfera del forno e il profilo della temperatura si ripetono da un lotto all'altro.
L'attrezzatura di processo quindi è direttamente responsabile della qualità degli elementi di fissaggio. Forni di cementazione e rinvenimento in atmosfera controllata da una gamma opportunamente specificata di apparecchiature per il trattamento termico mantenere uniforme la profondità del caso in un lotto di produzione anziché solo in un campione. Le indagini sulla durezza e i test in nebbia salina confermano quindi che lo strato superficiale si comporta come previsto in servizio.
La decisione materiale dovrebbe seguire il substrato e non viceversa.
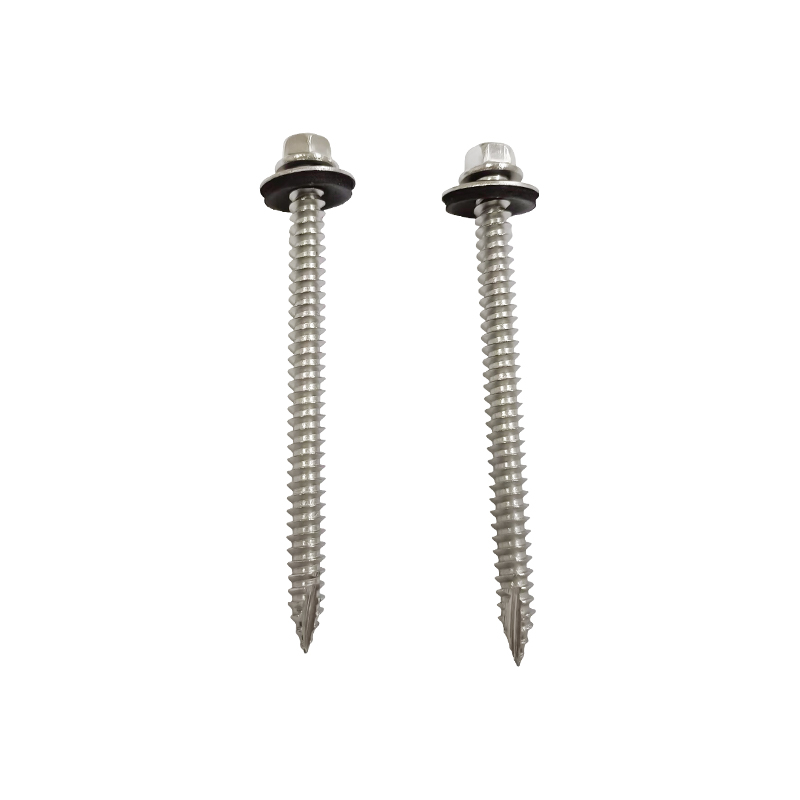 Vite autofilettante tipo 17 a testa esagonale con rondella EPDM Per coperture e rivestimenti metallici esterni, questa vite SUS410 utilizza una filettatura di sostegno e una rondella di tenuta per migliorare l'aggancio e resistere all'ingresso di umidità. Visualizza il prodotto →
| Modalità di fallimento | Probabile causa materiale | Correzione pratica |
|---|---|---|
| Filo strappato nel substrato | Foro pilota too large, or case depth too shallow | Ridurre il diametro del foro, verificare la durezza superficiale |
| Fratture puntiformi durante la guida | Profondità eccessiva della cassa o rinvenimento insufficiente | Ricontrollare il ciclo di cementazione e la temperatura di rinvenimento |
| La punta si piega e la vite gira | Durezza superficiale troppo bassa per il substrato | Aumenta la profondità del caso o seleziona un grado più duro |
| Irritazioni e grippaggi nell'acciaio inossidabile | Grado austenitico combinato con elevato attrito | Passare a SUS410 o applicare un lubrificante adatto |
| Appare ruggine intorno alla testa | Acciaio al carbonio con placcatura inadeguata | Passa a un grado inossidabile per l'ambiente |
No. Una vite a coda affilata può iniziare in un foro semplice, ma una vite a coda piatta necessita di un foro preparato del diametro corretto. L'inserimento di una vite a coda piatta senza foro pilota solitamente deforma il pezzo invece di formare una filettatura.
In metallo e plastica rigida, sì. Il foro viene normalmente punzonato o praticato leggermente al di sotto della dimensione nominale della filettatura in modo che la vite abbia materiale contro cui formarsi, e i fori centrali stampati svolgono la stessa funzione nelle parti in plastica.
Nessuno dei due gradi è universalmente migliore. Il C1022A cementato raggiunge un'elevata durezza superficiale a basso costo. SUS410 offre una durezza comparabile con una migliore resistenza alla corrosione, che è importante in un servizio umido o leggermente corrosivo.
I gradi austenitici come SUS304 e SUS316 non possono essere induriti mediante trattamento termico, quindi le loro filettature sono più morbide dell'acciaio al carbonio cementato. Un attrito maggiore favorisce anche il grippaggio, che aumenta il rischio di una filettatura strappata o di una vite tranciata.
La scelta tra una vite autofilettante a coda piatta e una a coda affilata dipende da come deve formarsi il giunto. Una coda affilata ottimizza la velocità di installazione e la capacità di autoavviamento, a condizione che il substrato possa accettare il materiale spostato e che la punta abbia dietro di sé la giusta profondità di rivestimento. Una coda piatta ottimizza la qualità dell'innesto, la prevedibilità della coppia e la riutilizzabilità, a condizione che il foro sia preparato correttamente. In entrambi i casi, la qualità e il trattamento termico della punta determinano se l'intento progettuale sopravvive alla produzione.
Per una visione più ampia di come questi elementi di fissaggio vengono classificati e applicati, questa panoramica di tipi e selezione di viti autofilettanti è un utile compagno di lettura.
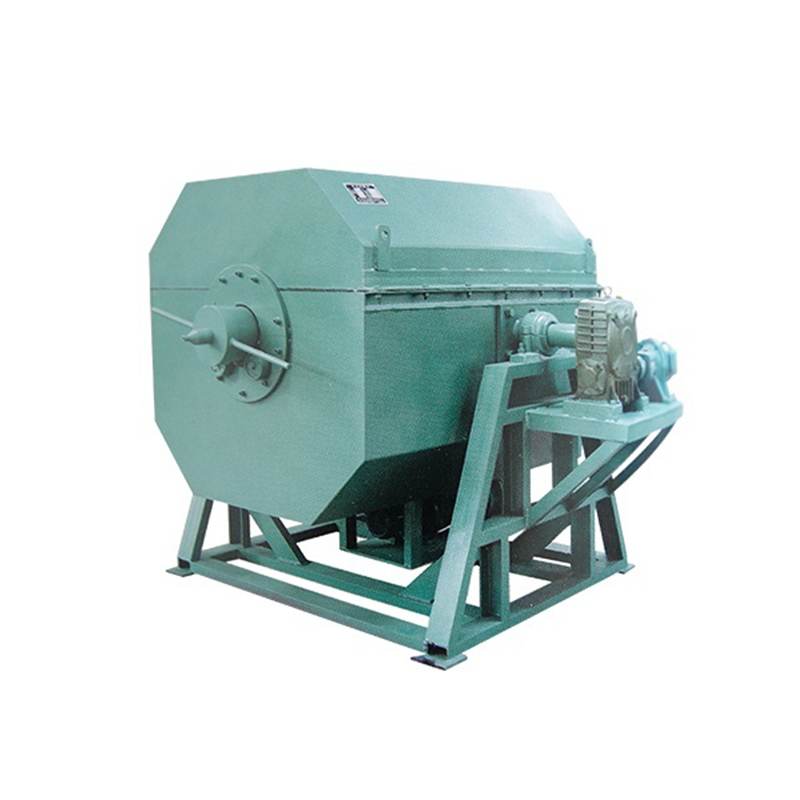
Il forno di resistenza rotante ZKL Series 950 ℃ adotta concetti di progettazi...
Vedi i dettagli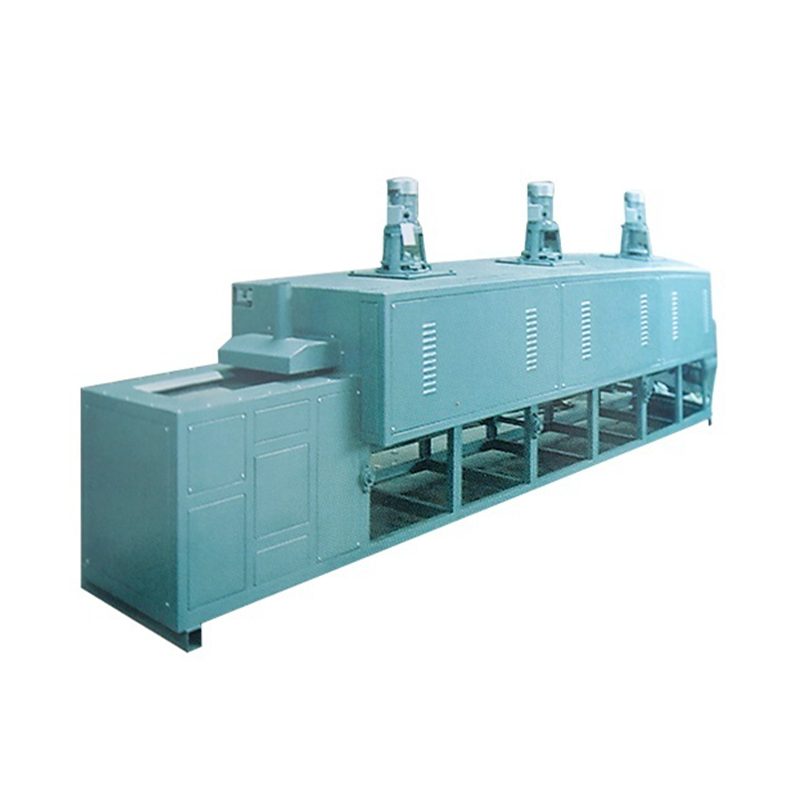
Il forno di temperatura del trasporto a cinghia a rete continua della serie Z...
Vedi i dettagli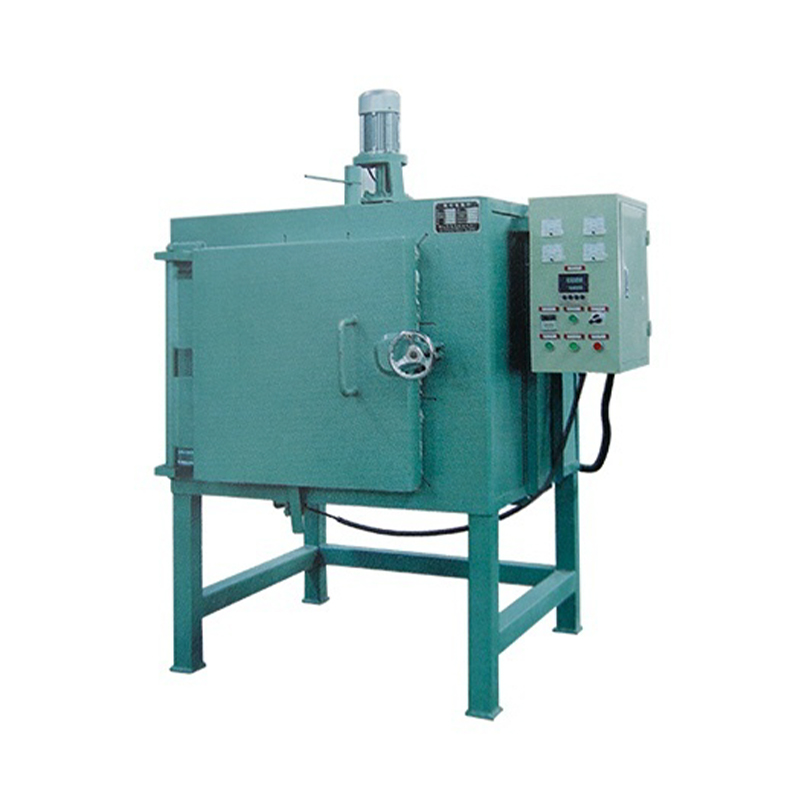
Il forno di temperatura di tipo in scatola Series 650 ℃ ZKL è adatto per proc...
Vedi i dettagli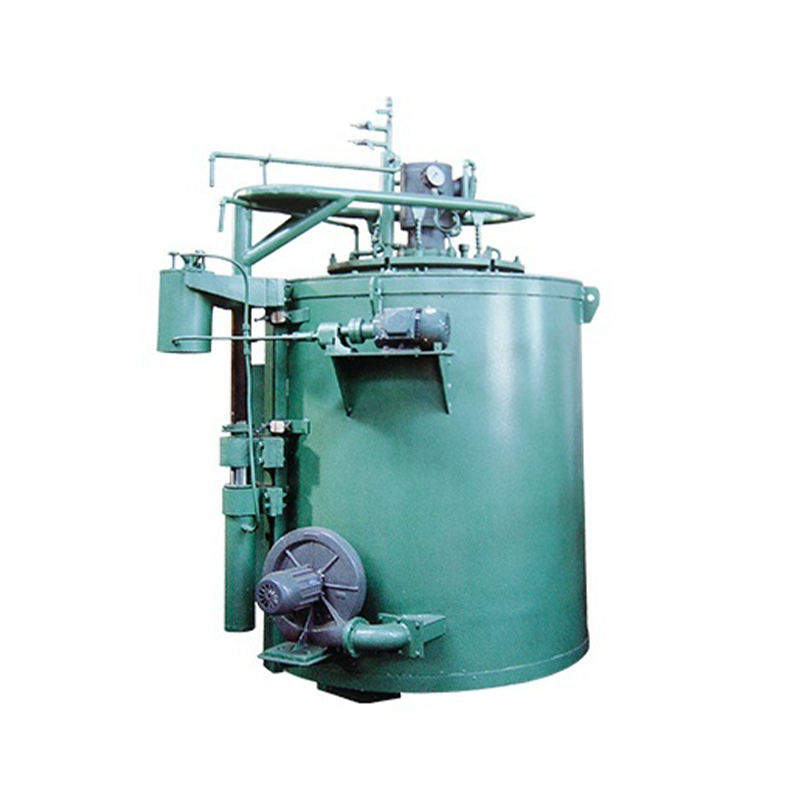
Il forno a gas a gas ZKL Series 650 ℃ a gas a fossa è appositamente progettat...
Vedi i dettagli
Il forno a ciclo termico della serie ZKL 550 ℃ è un'attrezzatura di asci...
Vedi i dettagli
Le viti di perforazione autonoma contrasta sono ampiamente utilizzate nella p...
Vedi i dettagli
Le viti per la macchina per la testa di padella sono ben progettate e hanno p...
Vedi i dettagli
I chiodi di contromissioni, doppi contropiede, semi-banco, trombe e chiodi pe...
Vedi i dettagli+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
N. 2155, Shuanglong Road, distretto di Nanhu, Jia Xing City, Provincia di Zhejiang
Copyright © Jiaxing Zhongke Metal Technology Co., Ltd. Tutti i diritti riservati.Produttore di elementi di fissaggio in acciaio inossidabile ad alta resistenza personalizzati